


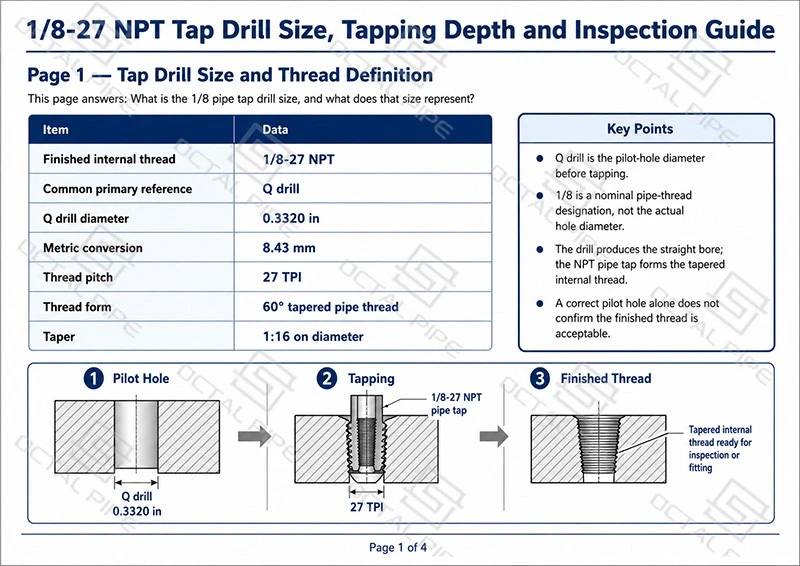
A 1/8 toru kraaniga puuri suuruson juhtava läbimõõt, mis on ette valmistatud enne 1/8-tollise koonilise sisekeerme lõikamist. Standardi jaoks1/8-27 NPT sisekeere, töötlusprotsess algab tavaliselt sirge puurimisega aQ puur, seejärel puhastades või kergelt faasides sisendit, et NPT toru kraan saaks alata sirgelt ja lõigata kitsenev keerme kontrollitud sügavusele. Q puuri läbimõõt on0.3320 in, või ligikaudu8.43 mm.
See puuritud auk on ainult lähteava. See määrab, kui palju materjali jääb kraanil vormimisel eemaldada27 TPI kitsenev NPT keerme. A Q puurjätab rohkem materjali keerme moodustamiseks, kuid võib suurendada keermestamismomenti, eriti kõvemate materjalide või pimedate aukude puhul. AnR puurvõi11/32 tolliauk eemaldab enne koputamist rohkem materjali, mis võib vähendada lõikekoormust, kuid võib mõjutada ka keerme kõrgust, liitmiku haardumist ja mõõteriista lõppasendit. Tootmistööde jaoks tuleks valitud puuri suurus tõestada proovivõtu abil ja selle heaks kiitaL1 pistiku mõõturi kontroll, mitte ainult puuri läbimõõdu järgi.
Mis suurusega puurit kasutatakse 1/8–27 NPT kraani jaoks?
a1/8-27 NPT sisekeere, a Q puurkasutatakse tavaliselt standardse lõikekraani käivituskruvi-puuri viitena. See loob sirge pilootaugu0.3320 inenne, kui kitsenev torukraan hakkab keerme lõikama. See on oluline, kuna juhtava läbimõõt reguleerib kraanil eemaldatava materjali hulka, mis mõjutab otseselt keermemomenti, laastukoormust, keerme kõrgust ja kraani purunemise ohtu.
| Üksus | Viide |
|---|---|
| Valmis sisekeere | 8. 01.–27. NPT |
| Üldine esmase kraanipuuri viide | Q puur |
| Q puuri läbimõõt | 0.3320 in |
| Mõõdikute teisendamine | 8.43 mm |
| Keerme samm | 27 TPI |
| Keerme vorm | 60 kraadi kitsenev torukeere |
| Koonus | 1:16 läbimõõduga |
| Toimingute järjekord | Puurige esmalt juhtava, seejärel koputage |
Tabelis olevaid väärtusi tuleks käsitleda töötlemise seadistusandmetena, mitte valmiskeerme vastuvõtumõõtmetena. Q-puuritud auk annab kraanile piisavalt materjali, et moodustada27 TPI kitsenev NPT keerme, kuid valmis port sõltub ikkagi kraani sügavusest, sisestusfaasist, tööriista seisukorrast, laastu eemaldamisest ja mõõturi asendist. Tootmistöödel tuleks enne koputamist puuritud auk üle kontrollida ja valmis teha8. 01.–27. NPTkeerme tuleks vastu võtta määratud NPT pistiku mõõturiga, mitte ainult puuri suuruse järgi.
Miks näitavad graafikud Q, R ja 11/32 1/8 NPT puhul?
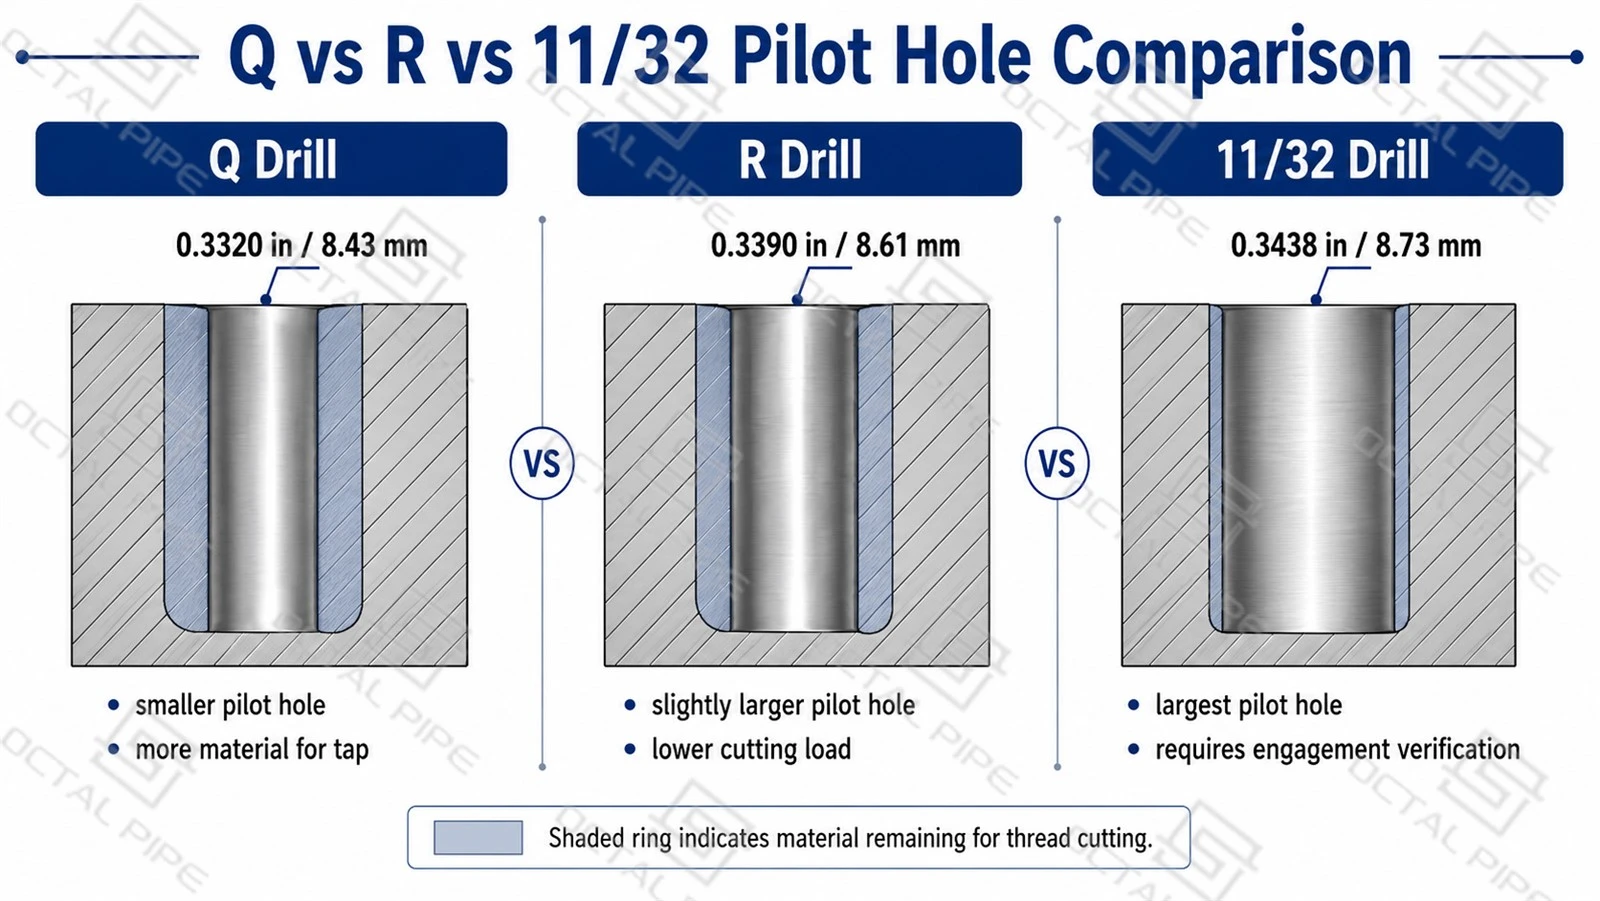
Sest8. 01.–27. NPTkoputades ei ole juhtaugu suurust alati loetletud ühtemoodi, sest soovitatav puur sõltub sellest, kui palju materjali kraan peaks keerme lõikamise ajal eemaldama. AQ puurloob väiksema stardiaugu, samasR puurja11/32 tolliluua järk-järgult suuremaid pilootavasid. See muudab lõikekoormust, laastu mahtu, keerme külgede moodustumist ja valmis NPT-pordi lõppmõõturi asendit.
| Puuri viide | Läbimõõt tollides | u. Meetriline suurus | Praktiline tähendus |
|---|---|---|---|
| Q puur | 0.3320 in | 8.43 mm | Väiksem stardiava; jätab kraani jaoks rohkem materjali |
| R puur | 0.3390 in | 8.61 mm | Veidi suurem auk; vähendab koputamise koormust |
| 11/32 tolli | 0.3438 in | 8.73 mm | Tavaline murdosa suurus, kuid suurem kui Q ja R |
Erinevus aQ puurja an11/32 puurison umbes0.0118 in, või ligikaudu0.30 mm. Väikeses1/8 NPT auk, on see erinevus piisav, et muuta keermekoormust ja lõikamise ajal moodustunud keerme külje suurust. Väiksem juhtava toodab üldiselt rohkem keermematerjali, kuid suurendab kraani koormust; suurem juhtava lõikab kergemini, kuid nõuab keerme haardumise täpsemat kinnitust jaL1 pistiku mõõturpositsiooni. Korratava töötlemise korral peaks valitud puuri suurus vastama joonisele, kraani tootja andmetele, materjali seisukorrale ja lõppkontrolli nõudele.
Mida kraanipuuri suurus tegelikult juhib
Kraanpuuri suurus kontrollib algusava enne koputamist. See ei kontrolli lõpetatud NPT-pordi kõiki funktsioone.
| Funktsioon | Peamiselt kontrollitud |
|---|---|
| Pilootava läbimõõt | Valitud puuri suurus |
| Keerme samm | 1/8-27 NPT kraan |
| Keerme nurk | Toru kraani geomeetria |
| Keerme koonus | NPT kraanivorm |
| Mõõdiku asend on valmis | Koputussügavus ja kontroll |
| Sobiv kaasamine | Keerme suurus, sügavus ja koonus |
| Tihenduskäitumine | Keerme seisund, haardumine, hermeetik ja katse nõue |
Thepuuri suurus 1/8 NPT jaoksmõjutab seda, kui palju materjali kraan peab eemaldama. Kui auk on liiga väike, võib kraan lõigata liigse pöördemomendiga ja puruneda, eriti kõvemate materjalide või pimedate aukude puhul. Kui auk on liiga suur, eemaldab kraan vähem materjali, kuid viimistletud sisekeerme haardumine võib olla vähenenud.
Kuna NPT on kitsenev, sõltub pordi lõplik suurus ka kraani sügavusest. Õige juhtava võib siiski tekitada vastuvõetamatu keerme, kui kraan peatub liiga madalal, läheb liiga sügavale, on valesti joondatud või lõikab pakitud laastudega.
Kuidas puurida ja koputada 1/8–27 NPT auk
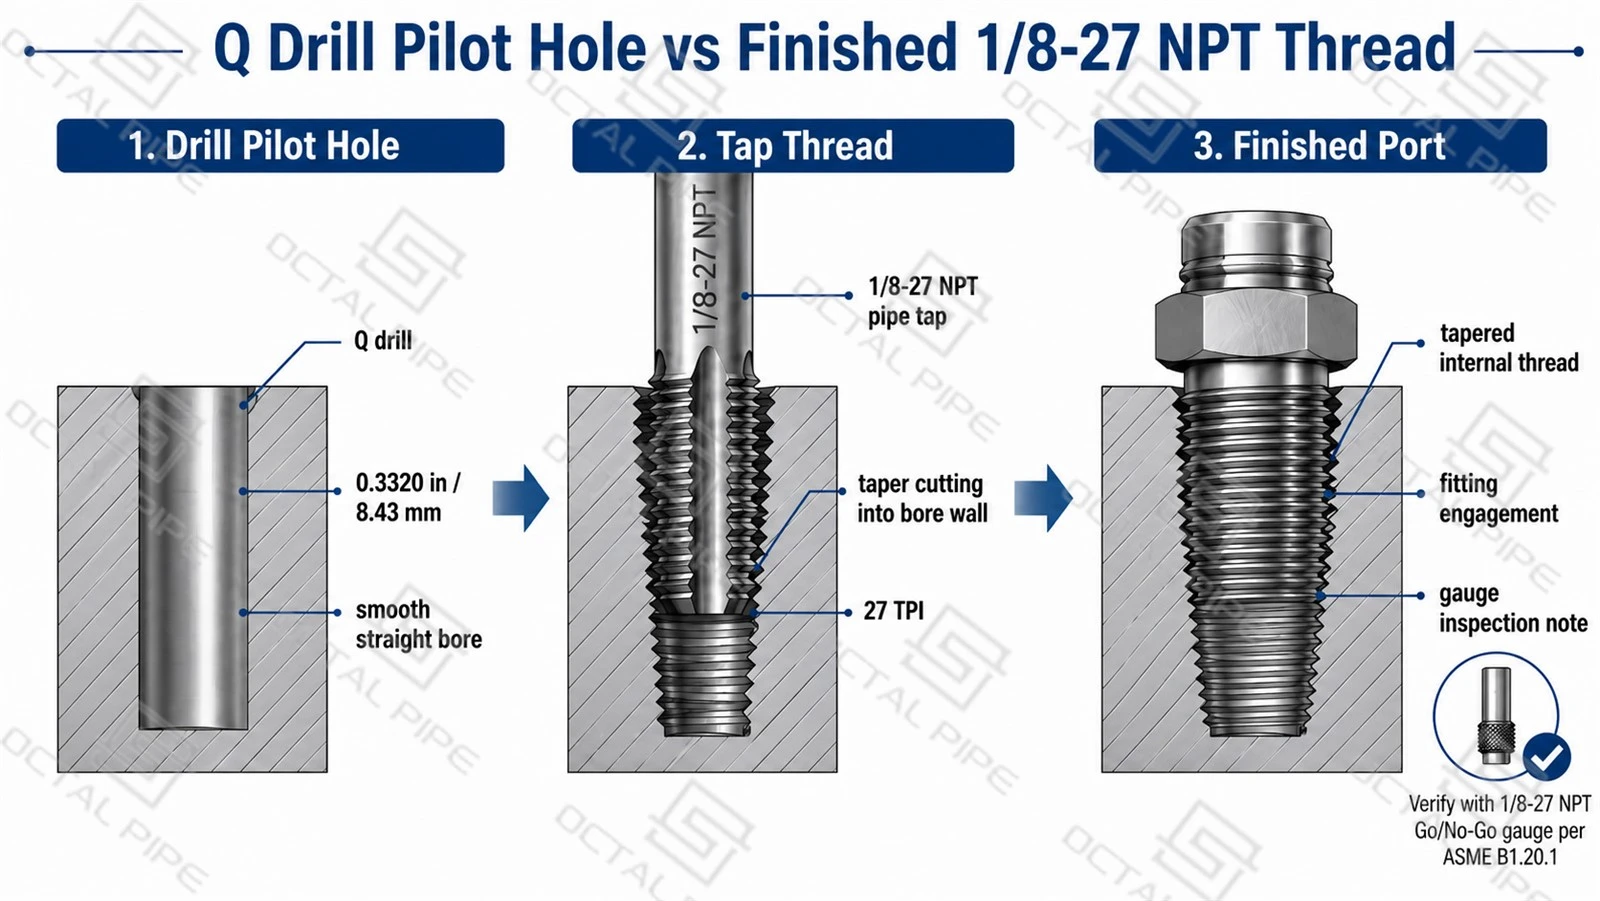
Puurimise ja keermestamise järjekorda tuleks juhtida kui töötlemisprotsessi, mitte käsitleda lihtsa augu tegemise etapina. Tüüpiline protsess hõlmab järgmisi toiminguid:
- Kinnitage kogu lõime viiktekst, nt8. 01.–27. NPT.
- Valige jooniselt või kraani tootja andmetest kinnitatud kraanpuuri suurus.
- Puurige sirge juhtava määratud puuriga.
- Tühjendage sisend või faasige see kergelt ilma ava liigselt suurendamata.
- Joondage NPT toru kraan puuritud augu teljega.
- Lõika kitsenev sisekeere kontrollitud sügavusele.
- Eemaldage laastud ja puhastage port.
- Kontrollige valmis niiti määratud gabariidiga.
Toru kraan järgib üldiselt puuritud augu telge. Kui juhtava on teljest väljas, järgib kraan tavaliselt seda kõrvalekallet. See võib mõjutada paigaldussuunda, keerme haardumist ja tihendamist isegi siis, kui see on õige1/8 NPT puuritera suuruson kasutatud.
Läbiva augu ja pimeaugu nõuded
Sest8. 01.–27. NPTKeermestamise korral võib kasutada sama juhtaugu viidet nii läbivate aukude kui ka pimeaukude jaoks, kuid nõutav puurimissügavus ei ole sama. Läbiv auk laseb laastud ja kraanijuhtme osa läbida, samas kui pimeauk peab tagama põhjapoolse täiendava kliirensi kraanijuhtme, mittetäielike keermete, puurimispunkti geomeetria ja laastude kogunemise jaoks.
| Ava tüüp | Peamine nõue |
|---|---|
| Läbi augu | Kontrollige joondamist, läbimurdeid, laastude eemaldamist ja sisemist saastumist |
| Pime auk | Lubage lisasügavust kraanijuhtme, mittetäielike keermete, puurimisotsa kuju ja laastude jaoks |
Pime auk peab olema kasutatavast keermepikkusest sügavam. Samuti peab see jätma ruumi kraani juhtsektsioonile, mittetäielikele esimestele keermetele, laastudele ja puurimispunktist jäetud koonilisele kujule. Pole olemas vastutustundlikku universaalset pimeaugu sügavust, mis põhineb ainult fraasil1/8 NPT augu suurus. Lõplik sügavus peaks tulenema detaili joonisest, kraani geomeetriast, keerme haardumise nõudest ja ülejäänud seina arvutusest.
Miks on sügavuse kopeerimine 1/8 NPT jaoks oluline?
Keermesügavus on NPT puhul eriti oluline, kuna niit on kitsenev. Kui torukraan liigub auku sügavamale, muutub efektiivne keerme suurus pordi sissepääsu juures suuremaks.
| Puudutades Tingimus | Tulemus sadamas | Kokkupanemise risk |
|---|---|---|
| Liiga madal | Tõhus keermeava jääb liiga väikeseks | Liitmik ei pruugi jõuda nõutavasse haardumisse |
| Kontrollitud sügavus | Keerme saavutab ettenähtud gabariidi ja montaažiasendi | Järjepidev sobitamine |
| Liiga sügav | Port muutub ülegabariidiliseks | Liitmik võib siseneda liiga kaugele või tunduda lõtv |
Sirge masinakeere muudab peamiselt keerme pikkust, kui kraan läheb sügavamale. NPT niit muudab nii keerme pikkust kui ka efektiivset keerme suurust. Seetõttu ei saa valmis keeret hinnata ainult selle järgi, kui kaugele kraan sisenes või mitu keerme jääb detaili kohale nähtavaks.
Tootmistööde jaoks tuleks kruvimissügavus kindlaks määrata proovitöötlusega ja kinnitada gabariidi kontrolliga. Heakskiidetud sügavust saab seejärel kasutada korratava seadistusviitena.
Valmis 1/8-27 NPT keerme kontrollimine
A valmis8. 01.–27. NPTsisekeeret tuleb kontrollida puuritud juhtaugust kaugemale. Juhtava kinnitab ainult algusava; valmis port vajab ka puhast keermevormi, kontrollitud keermesügavust ja vastuvõetavatL1 pistiku mõõturpositsiooni. Isegi õige Q-puuritud augu korral võib keere puruneda, kui kraan on kulunud, valesti joondatud, liiga sügavale või laastudega.
| Ülevaatus üksus | meetod | Eesmärk |
|---|---|---|
| Pilootava läbimõõt | Puuraugu mõõtmine | Kinnitab algava suuruse |
| Niidi seisukord | Visuaalne kontroll | Kontrollib jäsemeid, rebenenud niite ja pakitud laaste |
| Valmis niidi suurus | KalibreeritudL1 pistiku mõõtur | Kinnitab nõutava käetiheda gabariidi asendi |
| Funktsionaalne kontroll | Sobiv kinnitus või määratud test | Kinnitab kokkupaneku ja tihendamise käitumist |
Laadi alla: 1/8-27 NPT kraani puuri suurus, puurimissügavus ja kontrollijuhend
Puur juhib stardiava; aL1 pistiku mõõturkinnitab valmis koonilise sisekeere. Vastav liitmik võib aidata kinnitada kokkupanekut või orientatsiooni, kuid see ei tohiks asendada gabariidi kontrolli. Keermete, kattekihtide, hermeetiku ja tolerantside erinevused võivad muuta proovisobivuse vastuvõetavaks isegi siis, kui viimistletud port on väljaspool nõutavat gabariiti.

1/8 NPT ei ole sama mis BSPT, BSPP või NPTF
The1/8märgistus näitab ainult keerme nimisuurust. See ei kinnita, et niit kasutab sama sammu, küljenurka, koonust, tihendusmeetodit või gabariidisüsteemi. Enne puuri, kraani või kontrollmõõturi valimist tuleb joonisel kinnitada kogu keerme viide.
| Keermesüsteem | Tüüpiline nimetus | Pitch | Keerme nurk | Keerme vorm | Pitseerimine / ülevaatuse märkus |
|---|---|---|---|---|---|
| NPT | 8. 01.–27. NPT | 27 TPI | 60 kraadi | Kitsenev | Tihendus tehakse tavaliselt koonilise keerme ühendamise kaudu hermeetikuga; kontrollitud NPT näidikutega |
| NPTF | 1/8-27 NPTF | 27 TPI | 60 kraadi | Kitsenev kuivtihend | Sarnased nimisuurused, kuid kuivtihendi keerme kärpimise ja mõõtmise nõuded on erinevad |
| BSPT | R1/8 või Rc1/8 | 28 TPI | 55 kraadi | Kitsenev | Whitworthi niidivorm; ei ole sarnasele kitsenemiskontseptsioonile vaatamata tuumarelva leviku tõkestamise lepinguga asendatav |
| BSPP | G1/8 | 28 TPI | 55 kraadi | Paralleelselt | Tavaliselt tihendid seibi, O-rõnga või liimitud tihendiga, mitte koonilise keermega |
BSPT või BSPP liitmik võib alata a1/8 NPTport paar pööret, sest nimisuurus on lähedal, kuid see osaline haardumine ei sobi. Kõrguse vahe27 TPIja28 TPIloob paigaldamise edenedes kumulatiivse mittevastavuse, samas kui60 kraadi NPTküljenurk ja55 kraadi BSPküljenurk puutub keermepindadega valesti kokku.
Tootmis- või hooldustöödel võib see ebakõla kahjustada keerme külgi, tekitada vale käepigistuse, nihutada gabariidi asendit ja rõhu all siiski lekkida. Keerme hermeetik võib varjata väiksemat pinnaleket, kuid see ei saa parandada vale sammu, nurka ega tihendusgeomeetriat. Seetõttu tuleks enne puurimist, koputamist või valmis ava vastuvõtmist kinnitada nõutav keermestandard.
KKK

01. Mis on õige 1/8 toru kraani puuri suurus?
02. Miks näitavad mõned graafikud 1/8 NPT kraani puhul Q, R või 11/32?
03.Kas kraanipuuri suurus on sama, mis valmis 1/8 NPT augu suurus?
Ei. Kraanipuuri suurus on ainult sirge juhtava enne treppimist. Valmis8. 01.–27. NPTkeerme moodustab toru kraan ja selle lõplik vastuvõtt sõltub koonusest, keerme sügavusest, keerme seisukorrast ja kontrollist määratud NPT pistiku mõõturiga.
04. Kas 1/8 NPT, NPTF, BSPT ja BSPP saavad kasutada sama puuri ja kraani?
Sertifikaadid

CE sertifikaat

ISO 9001 sertifikaat

API Q1 sertifikaat

ABS sertifikaat

AP-5L Sertifikaat

API-5CT Sertifikaat


